电话/微信19914754015
电话/微信19914754015


【30秒速读】
锡矿选矿厂自动化控制的核心不是上多少仪表,而是把磨矿稳定、给矿稳定、药剂稳定这三件事管住。
锡矿选厂自动化难度最大的是重选段,因为重选设备的分选过程不容易在线检测。
自动化的价值在于稳定生产、降低人工、减少波动,不是替代操作工的经验判断。
自动化配置要循序渐进,先上磨矿和浮选,再上重选和磁选,最后上全厂集中控制。
下面从自动化目标、磨矿自动化、重选自动化、浮选自动化、集中控制和现场问题几个方面展开。
锡矿选厂自动化要解决三个核心问题。
第一个是磨矿稳定性。磨矿是选厂的心脏,磨矿波动,全厂都波动。磨矿浓度波动、磨矿细度波动、返砂量波动,都会影响后续重选和浮选的指标。自动化的第一个目标就是把磨矿稳住。
第二个是给矿稳定性。给矿量波动、给矿浓度波动、给矿粒度波动,都会影响重选设备的分选效果。跳汰机给矿量忽大忽小,床层厚度变化大,分选效率急剧下降。螺旋溜槽给矿浓度忽高忽低,分选带模糊,精矿品位波动。自动化的第二个目标就是把给矿稳住。
第三个是药剂稳定性。浮选药剂用量波动、添加点波动、添加时间波动,都会影响浮选指标。药剂加多了浪费,加少了脱硫不干净。自动化的第三个目标就是把药剂稳住。
这三个问题解决了,选厂的生产就稳定了。生产稳定了,回收率和精矿品位就有保障了。
磨矿自动化是锡矿选厂自动化的核心,也是难度最大的环节。
磨矿自动化的目标是稳定磨矿浓度、稳定磨矿细度、稳定返砂量。
磨矿浓度自动控制:用浓度计在线检测磨矿浓度,用给水量调节阀自动调节给水量。浓度高了增加给水,浓度低了减少给水。浓度计通常用超声波浓度计或者核辐射浓度计。
磨矿细度自动控制:用粒度仪在线检测分级机溢流粒度,用给矿量调节或者分级机参数调节来控制磨矿细度。粒度粗了增加磨矿时间或者减小给矿量,粒度细了减少磨矿时间或者增加给矿量。粒度仪通常用激光粒度仪或者超声波粒度仪。
返砂量自动控制:用皮带秤或者核辐射密度计检测返砂量,用分级机提升电流或者分级机转速来调节返砂量。返砂量大了减小给矿量或者增加分级机转速,返砂量小了增加给矿量或者减小分级机转速。
磨矿自动化的关键是把磨矿浓度、磨矿细度、返砂量三个参数解耦控制。这三个参数互相影响,单独调一个,另外两个也跟着变。所以要用多变量控制系统,把三个参数一起调。
磨矿自动化还要配自动加球系统。钢球添加按需添加,不能一次加太多,也不能长时间不加。自动加球系统根据磨矿机电流和磨矿时间自动添加钢球。
重选自动化是锡矿选厂自动化的难点,因为重选设备的分选过程不容易在线检测。
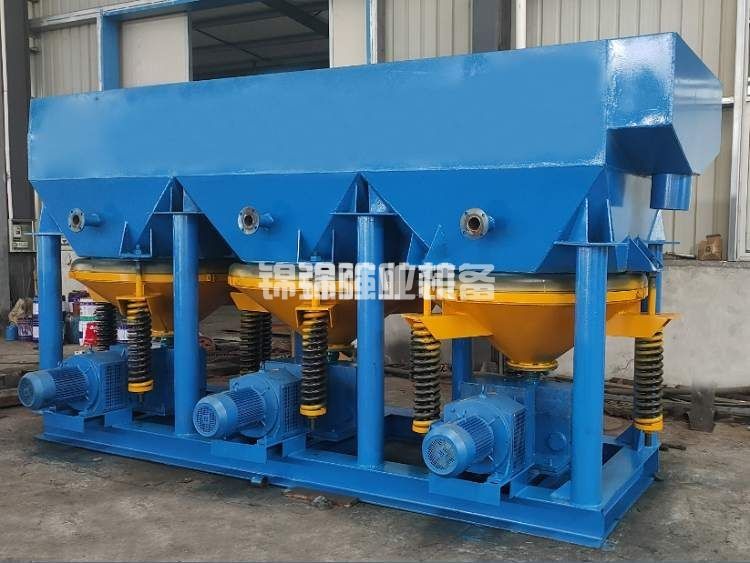
跳汰机自动化:跳汰机的关键参数是冲程、冲次、给矿浓度和给矿量。冲程和冲次可以自动调节,根据给矿粒度和床层状态调整。给矿浓度和给矿量可以自动控制,用浓度计和流量计在线检测,用调节阀自动调节。
螺旋溜槽自动化:螺旋溜槽的关键参数是给矿浓度、给矿量和分选带位置。给矿浓度和给矿量可以自动控制。分选带位置目前主要靠人工观察,自动检测还在研究中。有的选厂用摄像头加图像识别系统检测分选带位置,但准确性和可靠性还不够。
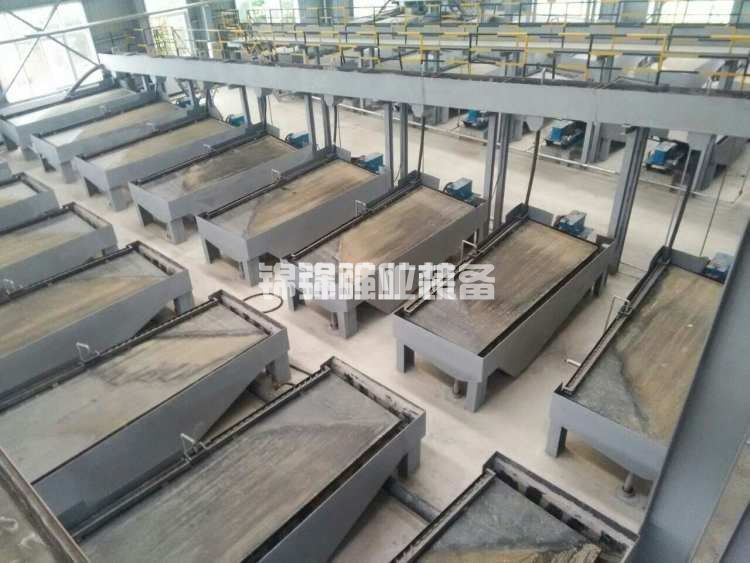
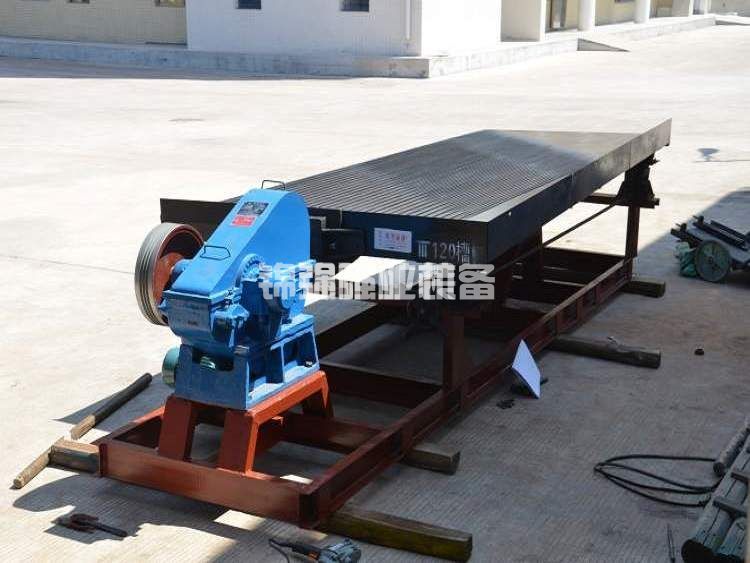
摇床自动化:摇床的关键参数是冲程、冲次、横向坡度和给矿浓度。冲程和冲次可以自动调节。横向坡度可以自动调节,用电动执行器调节床面倾斜角度。给矿浓度可以自动控制。
离心机自动化:离心机的关键参数是给矿浓度、给矿量、转鼓转速和冲洗水量。这些参数都可以自动控制。离心机是间断作业设备,给矿、分选、排矿三个阶段的切换可以自动控制。
重选自动化的现状是:给矿浓度和给矿量控制做得比较好,分选过程的在线检测和控制还在完善中。多数选厂的重选自动化还停留在给矿控制层面,分选过程主要靠操作工经验判断。
浮选自动化是锡矿选厂自动化中比较成熟的部分。
浮选自动化的目标是稳定浮选液位、稳定充气量、稳定药剂添加。
浮选液位自动控制:用液位计在线检测浮选机液位,用尾矿阀或者尾矿泵调节液位。液位高了开大尾矿阀,液位低了关小尾矿阀。液位计通常用超声波液位计或者浮球液位计。
浮选充气量自动控制:用流量计在线检测充气量,用调节阀自动调节充气量。充气量大了浮选泡沫多,充气量小了浮选泡沫少。充气量根据浮选作业和矿石性质调整。
浮选药剂添加自动控制:用药剂泵自动添加药剂,用流量计在线检测药剂用量。药剂用量根据给矿量和给矿品位调整。药剂添加自动控制可以显著降低药剂消耗,通常能降低百分之十到二十。
浮选自动化还要配泡沫图像分析系统。泡沫图像分析系统用摄像头拍摄浮选泡沫,用图像识别算法分析泡沫大小、颜色、流速、稳定性,根据分析结果调整充气量和药剂用量。泡沫图像分析系统可以提高浮选指标的稳定性。
集中控制是锡矿选厂自动化的高级阶段,把全厂设备集中在中控室监控。
中控室配置:工业电视监控系统,关键设备配摄像头。上位机监控系统,用组态软件显示全厂设备运行状态和工艺参数。操作台,操作工在中控室就可以调整参数。通讯系统,中控室和现场之间用对讲机或者电话联系。
集中控制的功能:设备启停集中控制,操作工在中控室就可以启停全厂设备。工艺参数集中监控,操作工在中控室就可以看到全厂工艺参数。报警集中管理,设备故障或者参数超标自动报警。报表自动生成,生产数据自动记录和报表生成。
集中控制的优点:减少现场操作工,降低人工成本。提高生产稳定性,参数调整更及时。提高管理水平,生产数据更完整。
集中控制的缺点:投资大,中控室和仪表投资通常在几百万元级别。对操作人员技术水平要求高,操作工要懂工艺、懂仪表、懂控制。对仪表可靠性要求高,仪表故障会影响生产。
集中控制要循序渐进。先上磨矿和浮选集中控制,再上重选和磁选集中控制,最后上全厂集中控制。
锡矿选厂自动化配置,按优先级排序。
第一优先级:磨矿自动化。包括磨矿浓度自动控制、磨矿细度自动控制、返砂量自动控制、自动加球系统。
第二优先级:浮选自动化。包括浮选液位自动控制、浮选充气量自动控制、浮选药剂添加自动控制。
第三优先级:给矿自动化。包括破碎给矿自动控制、磨矿给矿自动控制、重选给矿自动控制。
第四优先级:重选自动化。包括跳汰机冲程冲次自动调节、螺旋溜槽给矿自动控制、摇床横向坡度自动调节、离心机自动控制。
第五优先级:磁选自动化。包括磁场强度自动调节、给矿浓度自动控制。
第六优先级:浓缩脱水自动化。包括浓缩机底流浓度自动控制、过滤机运行状态自动监测。
第七优先级:全厂集中控制。包括中控室、工业电视、上位机监控、报警管理、报表生成。
配置清单要根据选厂规模和投资预算确定。大型选厂可以一次配齐,中小型选厂可以分步实施。
问题一:磨矿自动化不稳定,参数波动大。
原因是浓度计或者粒度仪精度不够,或者控制器参数不合适,或者执行器响应慢。解决办法是更换高精度仪表,调整控制器参数,更换快速响应执行器。
问题二:浮选液位控制不稳定,液位波动大。
原因是液位计精度不够,或者尾矿阀响应慢,或者浮选机给矿量波动大。解决办法是更换高精度液位计,更换快速响应尾矿阀,稳定浮选机给矿量。
问题三:药剂添加自动控制不准确,药剂用量波动大。
原因是药剂泵精度不够,或者流量计精度不够,或者药剂制度不合适。解决办法是更换高精度药剂泵和流量计,优化药剂制度。
问题四:重选自动化效果差,分选指标波动大。
原因是重选过程在线检测手段有限,分选过程主要靠人工经验。解决办法是加强给矿控制,稳定给矿浓度和给矿量。分选过程暂时以人工经验为主,自动化作为辅助。
问题五:集中控制系统故障,全厂停产。
原因是控制系统可靠性不够,或者通讯中断,或者电源故障。解决办法是提高控制系统可靠性,配冗余通讯和冗余电源。关键设备要保留现场手动操作功能。
问题六:操作人员不适应自动化,不会用。
原因是操作人员技术水平不够,或者培训不到位。解决办法是加强培训,让操作人员懂工艺、懂仪表、懂控制。自动化系统要简单易用,界面要友好。
问题七:仪表维护跟不上,仪表故障率高。
原因是仪表质量不好,或者维护人员技术水平不够,或者维护制度不健全。解决办法是选用质量好的仪表,加强维护人员培训,建立仪表维护制度。
锡矿选厂自动化的经济性,核心看三个指标:人工节约、药剂节约、生产稳定带来的回收率提升。
人工节约是直接效益。自动化可以减少现场操作工,日处理五百吨的选厂,自动化后可以减少操作工五到十人。每人每年人工成本按五到十万元算,一年节约人工成本二十五万到一百万元。
药剂节约是直接效益。浮选药剂添加自动控制可以降低药剂消耗百分之十到二十。日处理五百吨的选厂,每年药剂成本按五十到一百万元算,一年节约药剂成本五到二十万元。
生产稳定带来的回收率提升是间接效益。磨矿稳定了,重选回收率可以提高百分之一到三。浮选稳定了,浮选指标可以提高百分之一到二。回收率提升带来的锡金属收益,通常比人工节约和药剂节约加起来还多。
投资方面,锡矿选厂自动化投资包括仪表、控制器、执行器、中控室、软件。投资通常在几十万到几百万元之间,具体取决于自动化程度和选厂规模。
投资回收期要看人工节约、药剂节约和回收率提升。自动化程度高、选厂规模大,投资回收期短。自动化程度低、选厂规模小,投资回收期长。通常投资回收期在一年到三年之间。
锡矿选厂自动化适合以下情况。
选厂规模大,日处理量五百吨以上,自动化投资摊薄。
选厂对生产稳定性要求高,回收率和精矿品位波动要小。
选厂人工成本高,招工困难,需要用自动化减少人工。
选厂管理水平高,操作人员技术水平够,能驾驭自动化系统。
如果选厂规模小,日处理量一百吨以下,自动化投资摊不开,经济性差。如果选厂管理水平低,操作人员技术水平不够,自动化系统用不起来。如果选厂对生产稳定性要求不高,自动化必要性低。
锡矿选矿厂自动化控制的核心逻辑是稳定磨矿、稳定给矿、稳定药剂。
磨矿自动化是核心,也是难度最大的环节。浮选自动化比较成熟,重选自动化还在完善中。
自动化配置要循序渐进,先上磨矿和浮选,再上重选和磁选,最后上全厂集中控制。
自动化的价值在于稳定生产、降低人工、减少波动,不是替代操作工的经验判断。
自动化的经济性取决于人工节约、药剂节约和回收率提升,投资回收期通常在一到三年之间。
仪表维护是自动化系统能否持续运行的关键,仪表故障率高,自动化系统就形同虚设。
先做自动化规划,再分步实施,最后持续优化。这个顺序不能反。
【关于本文】
数据为行业典型示例,具体以实际矿石试验为准。锡矿选矿厂自动化控制的配置和参数需要根据选厂规模、矿石性质、产品要求、投资预算和管理水平进行针对性设计,建议在自动化实施前完成系统的自动化规划和工艺试验。