电话/微信19914754015
电话/微信19914754015


你站在碾金机给料口旁边,矿料一会儿多一会儿少,碾盘里的料层忽厚忽薄,出料口取样一筛,细度比要求粗了一截。给矿忽变和细度不达标,是金矿碾金机选矿工艺里绑在一起的两个毛病。给矿不稳,碾盘里料层厚度跟着晃,碾轮碾压条件破坏,磨出来的料细度就不匀;细度不达标,返砂量增大,碾金机负荷加重,给矿又跟着乱。这两个问题互相拖着,不解决,碾金机的效率上不去,后续选别也跟着吃亏。这篇把给矿忽变和细度不达标的原因拆开说,让你从给矿、碾轮压力、排料、返砂几个方向查,把给矿稳住,把细度提上来。
先弄明白碾金机是怎么磨矿的
碾金机靠碾轮在碾盘里滚动碾压矿料,矿料在碾盘里被碾轮压碎、磨细。磨矿效果取决于几个条件:碾盘里料层厚度合适,碾轮压力够,矿料在碾盘里停留时间够,排料粒度控制住。给矿忽变,料层厚度跟着晃,料层厚了碾轮压不透,磨不细;料层薄了碾轮直接压盘底,磨损快,磨矿效果也差。细度不达标,常见原因是给矿量太大料层厚、碾轮压力不够、排料太快停留时间短、返砂量没控制好。你查碾金机,先查给矿稳不稳,再查碾轮压力和料层,最后查排料和返砂,按这个顺序查,原因基本跑不掉。
给矿,稳是第一位的
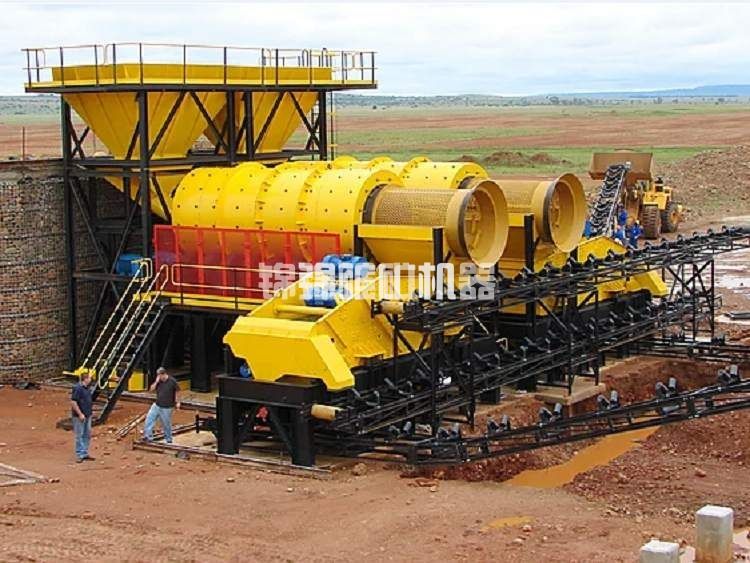
给矿忽变,头一个查给矿环节。给矿机选型对不对,皮带给矿机、振动给矿机、板式给矿机,选型跟矿料性质匹配,矿料湿度大、黏性大,皮带给矿机容易打滑,振动给矿机容易堵,选型不对给矿就忽大忽小。给矿机速度或者振幅稳不稳,电机转速波动、皮带跑偏、振动器故障,给矿量跟着晃。矿仓料位也要查,料位高了给矿机压力大给矿多,料位低了给矿少,矿仓料位保持稳定,给矿才稳。某省某矿原来矿仓料位忽高忽低,给矿量跟着晃,后来加了料位控制,料位稳了,给矿也稳了。给矿这一关,给矿机选型、运行稳定、料位控制,三件事做到位,给矿就稳了。
碾轮压力和料层,磨细的关键
碾轮压力和料层厚度,决定磨矿细度。碾轮压力不够,矿料压不碎,细度粗;压力太大,碾轮和碾盘磨损快,设备故障多。碾轮压力靠弹簧或者液压控制,你查压力设定对不对,弹簧松了紧,液压压力调。料层厚度靠给矿量和排料速度配合,料层厚了碾轮压不透,料层薄了碾轮直接压盘底,料层厚度控制在碾轮能压透的范围,一般碾轮直径的十分之一到八分之一。你现场看碾盘里料层,厚了减给矿或者加快排料,薄了加给矿或者减慢排料。某省某矿原来碾轮压力偏低,细度一直不达标,调高压力后细度上来了,返砂量也降了。碾轮压力和料层这一关,压力设定、料层控制,两件事做到位,磨矿细度就有底了。
排料和返砂,细度不达标查这里
排料和返砂,是细度不达标的高发点。排料太快,矿料在碾盘里停留时间短,没磨细就排出去了,细度粗。排料速度靠排料口开度或者排料阀控制,开度大了排料快,开度小了排料慢,按细度要求调开度。返砂量也要控制,返砂量大了碾金机负荷重,给矿跟着乱,返砂量小了细度不达标,返砂比按磨矿要求定,一般返砂比百分之二百到三百。返砂量靠分级设备控制,螺旋分级机或者水力旋流器,分级设备参数调好,返砂量才稳。某省某矿原来排料口开度偏大,细度一直粗,调小开度后细度达标了,处理量也没受太大影响。排料和返砂这一关,开度、返砂比、分级设备,三件事查完,细度就控住了。
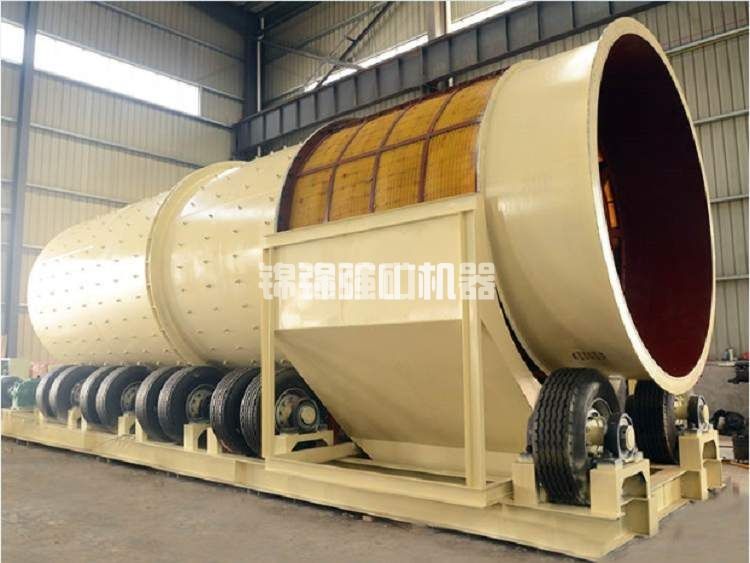
给矿忽变和细度不达标,互相影响
给矿忽变和细度不达标,不是两个独立问题,它们互相影响。给矿量大了,料层厚,碾轮压不透,细度粗;细度粗了,返砂量增大,碾金机负荷重,给矿又跟着乱。你调的时候要一起调,别只调一个。给矿稳了,料层稳了,细度才有基础;细度达标了,返砂量稳了,给矿才不乱。调的顺序是,先稳给矿,再调料层和碾轮压力,最后调排料和返砂,一步一步来,别跳步。金矿碾金机选矿工艺里,给矿和细度是一对,一起管才管得住。
现场怎么快速判断原因
现场怎么快速判断给矿忽变和细度不达标的原因?看几个地方。一看给矿机和矿仓料位,给矿量忽大忽小查给矿机运行和料位,料位不稳先调料位。二看碾盘料层和碾轮压力,料层厚了减给矿,料层薄了加给矿,压力不够调压力。三看出料细度和返砂量,细度粗查排料开度和碾轮压力,返砂量大查分级设备。四看碾轮和碾盘磨损,碾轮磨圆了、碾盘衬板磨薄了,磨矿效果差,细度不达标,磨损严重换件。这四个方向对上两个,原因基本就锁定了。金矿碾金机选矿工艺里,给矿忽变和细度不达标不是靠调一个参数解决的,是把给矿、料层、压力、排料、返砂几件事对齐了,碾金机才跑得稳。
把给矿和细度管住
给矿忽变和细度不达标,说到底不是调一下给矿机的事,是给矿机选型、料位控制、碾轮压力、料层厚度、排料开度、返砂比几件事没管住。你把给矿机选对、料位稳住、碾轮压力调够、料层控制好、排料开度调准、返砂比管住,给矿就稳了,细度就上来了。今天回去先看矿仓料位和给矿机运行,再看碾盘料层和出料细度,这两项查完,原因基本就找到一半了。给矿稳了,细度达标了,碾金机效率上来了,金矿碾金机选矿工艺的磨矿环节才跑得顺。