电话/微信19914754015
电话/微信19914754015


炉渣处理设备制造商,说到底是造设备的一方。设备的质量、材质、工艺、结构,都由制造商决定。采购方找制造商,图的是源头供货、质量可控、售后有人认。但制造商这三个字,现在被用得比较宽,自己开车间造核心部件的叫制造商,外协拼装贴牌的也叫自己制造商。采购方要分辨清楚,得知道制造商的类型、制造能力怎么看、跟供应商有什么区别。这篇按这几层说清楚。
先说三个重点。找制造商先看核心部件是不是自己加工,工序大量外协的质量可控性差。制造商的强项按设备类型分,洗选、破碎筛分、磁选各有专注的厂家,按需找对应的。验证制造商靠实地看车间和运行现场,车间看制造能力,现场看设备实际表现。
按制造模式分,炉渣处理设备制造商大致有几类。
全工序自造型。从下料、卷制、焊接、机加工到装配、涂装,主要工序在自己车间完成。圆筒洗矿机的筒体卷制和焊接、振动筛的筛框焊接、磁选机的滚筒加工,这些关键工序自己干,质量控制在手里。这类制造商规模通常不小,设备投入大,质量稳定性好,价格也相对高一些。
核心自造加外协型。自己造核心部件,通用件和辅件外协。比如洗矿机厂家自己卷筒体、焊筒体,电机、减速机、轴承外购,喷淋管路外协。这种模式在行业里比较常见,质量关键在自己造的那部分,外购件的品牌和等级要问清楚。
组装型。自己不加工核心部件,靠外协加工或者采购半成品组装,贴自己的牌子卖。价格灵活,但质量取决于外协厂的水平,自己的质量控制能力弱。
工程集成型。严格说不是纯粹的设备制造商,强项在工艺设计和项目集成,设备靠采购或者外协,对整线结果负责。适合总承包模式,业主不管设备是谁造的,只管最终指标。
按产品线分,有洗选设备制造商、破碎筛分设备制造商、磁选设备制造商、整线集成制造商。洗选起家的在圆筒洗矿机、螺旋洗矿机上有积累;破碎筛分起家的在颚破、锤破、振动筛上成熟度高;磁选起家的在磁场设计和磁系布置上有专长;整线集成的产品线宽,单台未必最强但匹配有保障。
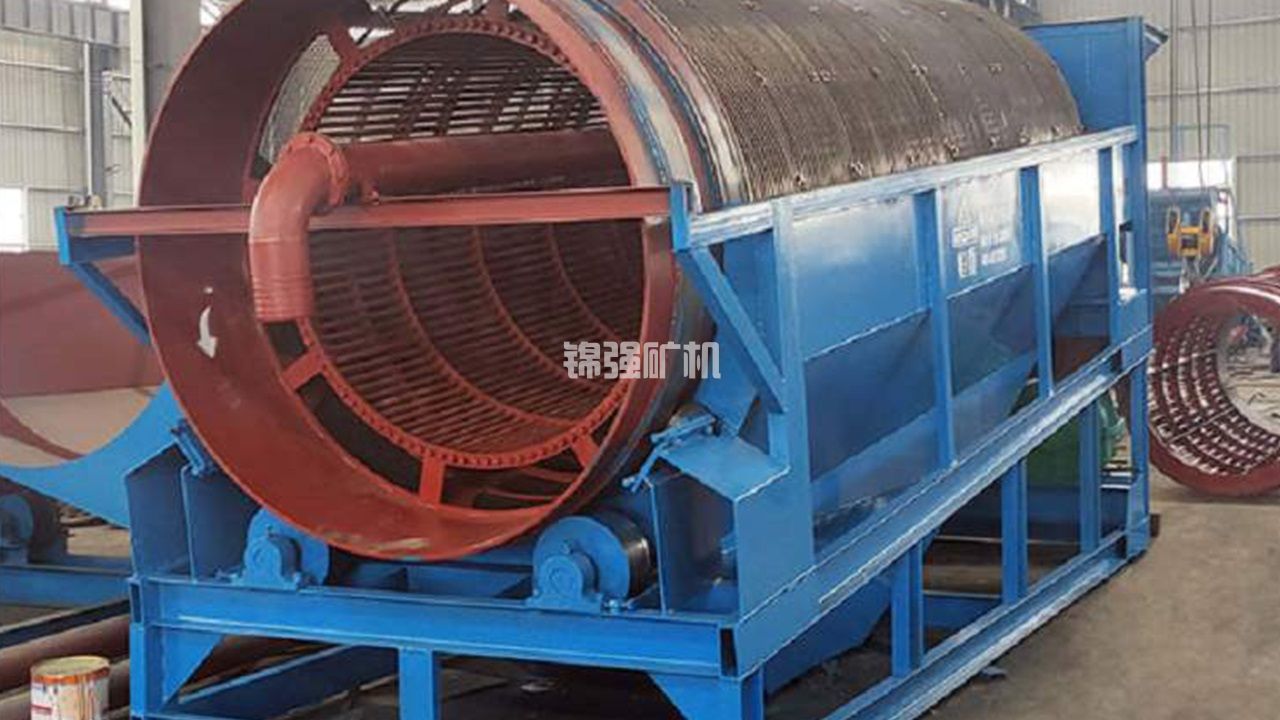
第一看车间。核心工序是不是自己干。圆筒洗矿机的筒体卷制需要卷板机,焊接需要埋弧焊或者气体保护焊,筒体法兰和托轮挡圈的机加工需要落地车床或者立车。这些设备车间里有,说明核心工序自己能做。车间里只有装配区、部件全靠外购的,是组装型。
第二看工艺装备。同样叫焊接,手工焊和自动焊的焊缝质量差不少。筒体纵缝和环缝用自动焊的,焊缝均匀、探伤合格率高。振动筛筛框焊接用工装夹具的,焊后变形小。磁选机滚筒加工用专用工装的,同轴度和表面精度有保障。工艺装备的投入反映制造商对质量的态度。
第三看检测手段。原材料进厂有没有材质证明和复检,焊缝有没有无损探伤,筒体加工后有没有尺寸检验,装配完成有没有试车记录。有检测流程的制造商,质量波动小;靠老师傅目测的,批次之间差异大。问制造商要检测记录样本,看它记不记、记什么。
第四看关键部件的材质。炉渣磨损性强,衬板、筛网、叶片这些耐磨件的材质直接决定寿命。问清楚材质牌号、热处理工艺、硬度指标,有实据的比口头说耐磨靠谱。同样叫高铬衬板,铬含量和热处理不同,寿命差不少。
第五看业绩和运行现场。制造商做过什么渣、几条线、处理量多大、运行多久了。最好能实地看运行现场,看设备实际表现。运行现场比车间更能说明问题,车间看的是制造能力,现场看的是设备在真实工况下的可靠性。
制造商对设备的质量、材质、工艺负责,出了问题它认账,因为它自己造的。供应商转手卖货,设备是别家造的,出了问题它协调制造商处理,响应速度和责任认定隔一层。采购方直接找制造商,省掉中间环节,价格实在一些,售后责任清晰一些。
但制造商不一定都直接面对终端客户。有些制造商走经销渠道,不直接报价给终端;有些制造商直营,欢迎客户直接谈。问清楚是直营还是走渠道,直营的谈价格和技术方便,走渠道的可能要跟经销商对接。
供应商也有它的价值。本地经销商备件库存足、响应快,小批量采购和应急采购方便。设备替换、单台补购、紧急备件,找本地经销商比找制造商快。新建整线、大批量采购,直接找制造商谈,价格和服务都更有优势。
判断是制造商还是供应商,问几个问题:核心部件是自己车间加工还是外协,能不能实地看车间,质保由谁承担。制造商不怕看车间,供应商会找理由推脱。质保条款上,制造商直接承担责任,供应商可能写“按厂家质保执行”,中间隔一层。
洗选设备找洗选起家的制造商。圆筒洗矿机是炉渣线的核心设备之一,洗选制造商在筒体设计、内部螺旋、喷淋分区上有积累,对细粉黏性大的物料有经验。选型时能根据渣性数据给出筒体尺寸和喷淋参数的依据,不是拿标准型号套。
破碎筛分设备找破碎筛分起家的制造商。颚破、锤破、振动筛在矿山和砂石骨料行业成熟度高,炉渣工况下的适应性调整有经验。问清楚在炉渣工况下哪些部位要加强、耐磨件怎么选、防堵措施有哪些。
磁选设备找磁选起家的制造商。炉渣里的铁赋存状态复杂,有粗粒铁块、细粒铁珠、包裹铁,磁选制造商在磁场设计和磁系布置上的专长直接影响铁回收率。问清楚针对你的渣性,磁场强度和磁系结构怎么选。
水处理和除尘设备找环保设备起家的制造商。浓缩机、压滤机、布袋除尘器这些设备在环保行业成熟度高,炉渣线的特殊工况比如高悬浮物、高含水率、黏性粉尘,有经验的环保制造商能针对性调整。
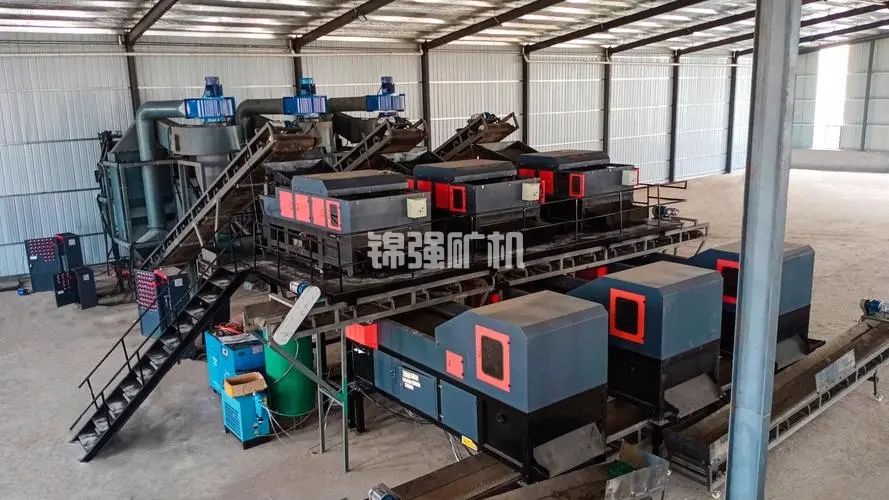
整线集成找整线型制造商。自己生产部分核心设备,配套其他设备,提供工艺设计和调试服务。单台设备未必是市场上最好的,但整线匹配和接口责任集中在一家。新建产线找这类制造商省心。
第一,配置写进合同。制造商报价低的时候可能在配置上缩水,同样叫洗矿机,筒体钢板厚度、衬板材质、电机品牌、减速机品牌,不同配置价格差不少。合同附件把关键配置逐项写清楚,到货验收按合同核对。
第二,非标件问清楚。溜槽、料斗、密闭罩、管道连接件这些非标件,有的制造商含在报价里,有的另算。合同里把非标件清单附上,逐项确认含不含。
第三,调试服务约定时长和内容。制造商的调试服务水平和投入差别大。合同里约定调试时长、培训内容、达产考核方式,别让调试成为价格谈判的牺牲品。
第四,耐磨件材质和寿命问清楚。炉渣磨损性强,耐磨件是长期支出。问清楚材质牌号、预期寿命,运行后记录实际更换周期,为后续备件采购提供依据。
第五,售后响应写进合同。故障响应时间、技术人员到场时间、备件交货周期,能写进合同最好。制造商离得远的,售后响应可能不如本地经销商快,这一点在选的时候要权衡。
问几个问题,回答的质量能帮你判断。
核心部件是你们自己车间加工的吗,能不能实地看车间。这个问题筛掉组装型。
圆筒洗矿机的筒体焊接用什么工艺,焊缝探伤做不做。这个问题看制造能力。
耐磨件用什么材质,硬度多少,预期寿命多长。这个问题看它有没有实据。
做过跟我渣性类似的项目吗,能不能安排看现场。这个问题筛掉只有纸面业绩的。
关键设备的配置明细能不能写进合同附件。这个问题筛掉靠低配低价抢单的。
达产考核怎么约定,不达标怎么处理。这个问题筛掉不敢担责任的。
售后响应时间和备件交货周期怎么承诺。这个问题筛掉卖完就散伙的。
答得具体、有依据、敢承诺的制造商,值得往下谈。答得含糊、绕来绕去、只谈价格的,基本可以放一边。
炉渣处理设备制造商,选对了是质量和售后的保障,选错了是买回来一堆麻烦。判断标准不复杂:核心工序自己干、关键配置写得清、业绩现场看得到、达产指标敢承诺。把这几个问题问清楚,比比较报价单上的数字管用。如果你正在找制造商,先把渣样数据、处理量要求、目标产品整理好,找两三家有类似业绩的制造商各出一份方案,按上面说的标准逐项对比,再安排实地考察。