电话/微信19914754015
电话/微信19914754015


【30秒速读】
锡矿尾矿再选是回收老尾矿库或者现选厂尾矿中残留的锡石,是提高锡总回收率、延长矿山服务年限的重要手段。
尾矿再选的核心矛盾是尾矿品位低、粒度细、泥化严重,回收难度比原矿大得多。
工艺路线是尾矿取样化验、粒度分析、重选粗选、离心机或者浮选精选。
尾矿再选的经济性取决于尾矿锡品位、锡价和回收成本,不是所有尾矿都值得再选。
下面从尾矿来源、尾矿性质、再选路线、设备选型、经济性和现场问题几个方面展开。
锡矿尾矿的来源主要有三个。
第一个是老尾矿库。老选厂当年技术落后,回收率低,尾矿中锡品位还比较高。有的老尾矿库锡品位甚至达到零点三到零点五,和现在一些新矿的原矿品位差不多。
第二个是现选厂尾矿。现选厂虽然技术比当年好,但细粒锡石回收率仍然有限,尾矿中还有锡损失。现选厂尾矿锡品位通常在零点一到零点三之间。
第三个是重选尾矿和浮选尾矿。重选尾矿粒度粗,锡品位相对高。浮选尾矿粒度细,锡品位相对低,但总量大。
尾矿再选的价值在于:锡是不可再生资源,尾矿中的锡是已经开采和磨矿过的,再选成本比开采原矿低。而且尾矿再选还可以减少尾矿库的环保压力,延长尾矿库服务年限。
云南个旧地区有大量老尾矿库,锡品位在零点二到零点五之间。近年来锡价上涨,尾矿再选成为很多选厂的重要利润来源。
尾矿和原矿相比,性质有很大不同。
第一个特点是粒度细。尾矿经过破碎磨矿和选别,粒度已经比较细。重选尾矿粒度通常在零点零二到零点五毫米之间,浮选尾矿粒度更细,通常在零点零二毫米以下。
第二个特点是泥化严重。尾矿在尾矿库中堆存多年,经过风化和雨水冲刷,矿泥含量高。矿泥干扰重选和浮选,分选效率下降。
第三个特点是锡品位低。尾矿锡品位通常只有原矿的一半甚至更低。回收同样数量的锡金属,需要处理更多的尾矿。
第四个特点是矿物组成复杂。尾矿中除了锡石,还有铁矿物、硫化矿物、脉石矿物。这些矿物的粒度和密度各异,干扰锡石回收。
第五个特点是锡石单体解离度好。尾矿经过磨矿和选别,锡石基本单体解离。再选不需要磨矿,或者只需要少量再磨。
这五个特点决定了尾矿再选不能照搬原矿选别流程,需要专门设计。
尾矿再选的基本路线是取样化验、粒度分析、重选粗选、离心机或者浮选精选。
第一步是取样化验。尾矿取样要有代表性,不能只取表层或者只取底层。取样点要覆盖尾矿库不同部位和不同深度。取样数量要足够做全流程试验。化验内容包括锡品位、硫品位、铁品位,以及锡的物相分析。
第二步是粒度分析。把尾矿样分成不同粒级,分别化验各粒级的锡品位。粒度分析结果可以看出锡石在哪个粒级富集,哪个粒级损失大。如果锡石主要集中在零点零二到零点零七毫米,重选和离心机是主力。如果锡石主要集中在零点零二毫米以下,浮选是主力。
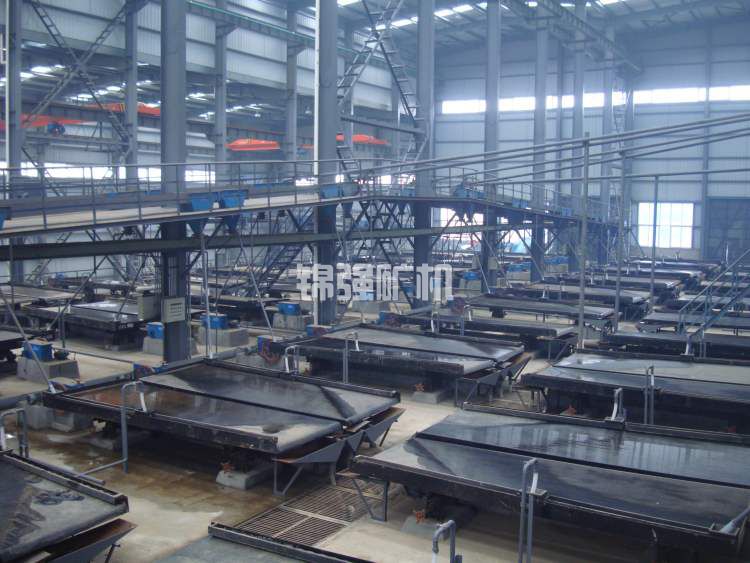
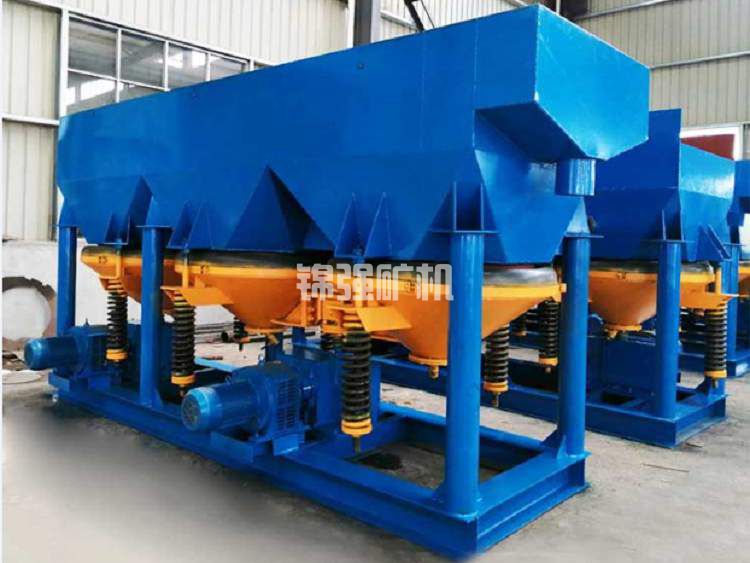
第三步是重选粗选。重选粗选用螺旋溜槽或者离心机,快速丢尾,产出粗精矿。螺旋溜槽处理量大,适合粗选。离心机分选精度高,适合细粒物料。
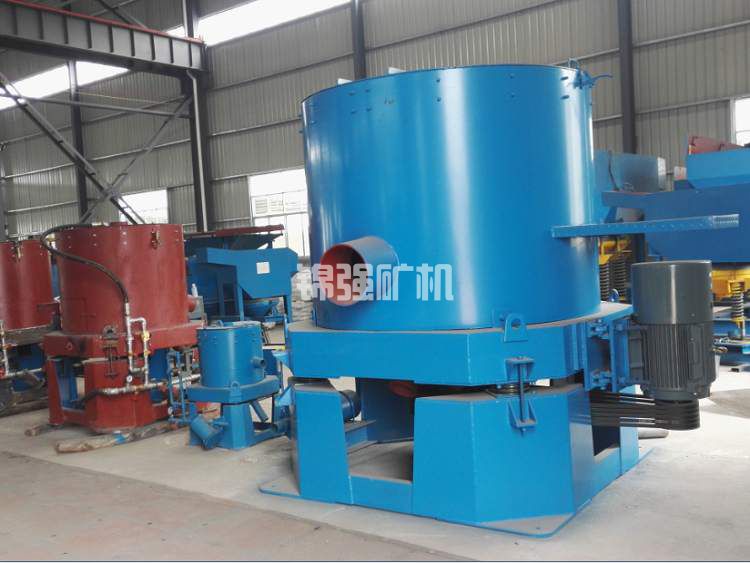
第四步是离心机或者浮选精选。离心机精选分选精度高,富集比大,适合零点零二到零点零七毫米的细粒锡石。浮选精选适合零点零二毫米以下的微细粒锡石。
第五步是产品处理。再选精矿品位通常不高,需要和原矿精矿合并或者单独再选。再选尾矿作为最终尾矿排出。
如果尾矿中含硫化矿物高,需要先浮选脱硫,再回收锡石。如果尾矿中含铁矿物高,需要在精选后增加磁选除铁。
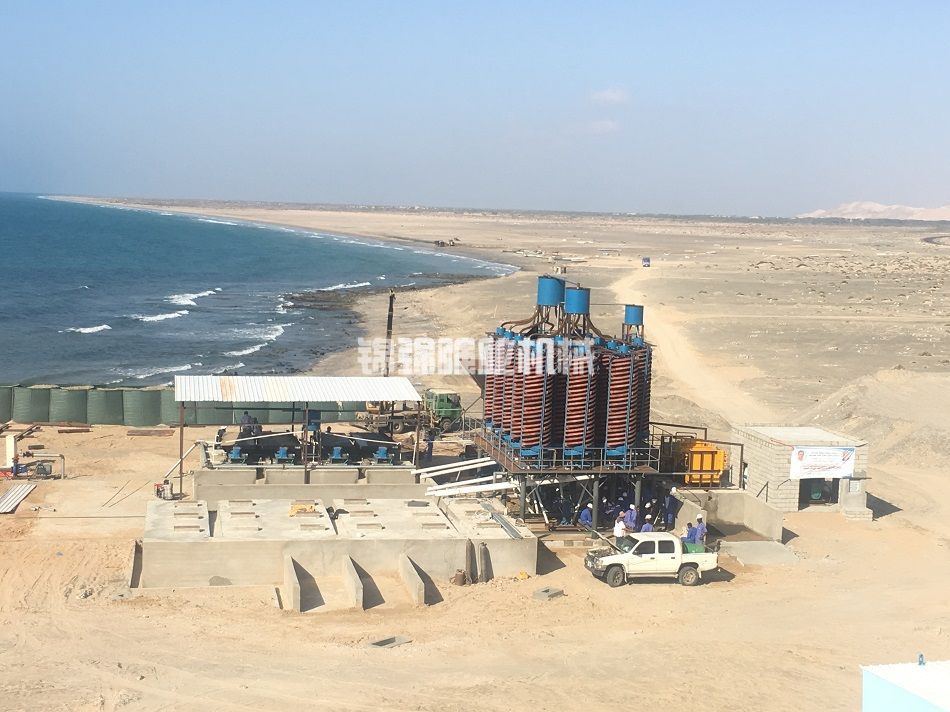
尾矿再选的核心设备是螺旋溜槽、离心机、细泥摇床和浮选机。
螺旋溜槽的选型要看给矿粒度和处理量。给矿粒度零点零七到零点五毫米,选用直径九百或者一千二百的螺旋溜槽。给矿粒度零点零二到零点零七毫米,选用直径六百或者九百的螺旋溜槽。
离心机的选型要看给矿粒度和处理量。给矿粒度零点零二到零点零七毫米,选用转鼓直径六百或者八百的离心机。给矿粒度零点零七到零点一毫米,选用转鼓直径一千或者一千二百的离心机。
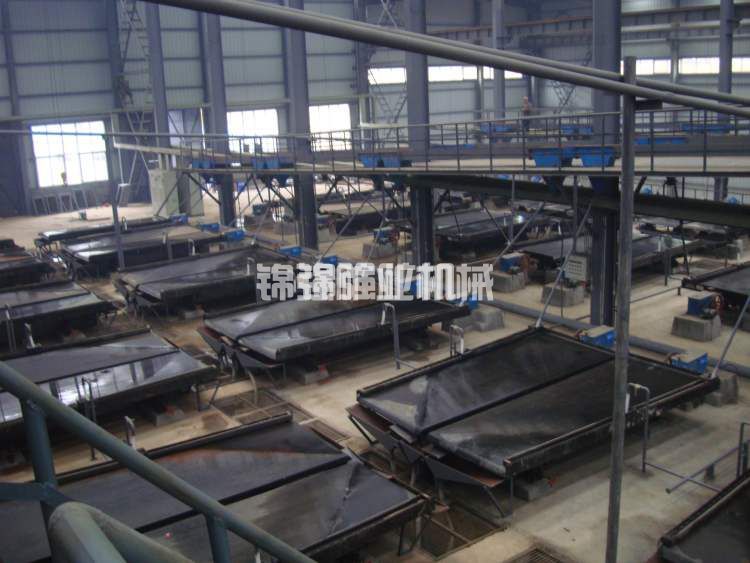
细泥摇床的选型要看给矿粒度和处理量。细泥摇床的床面来复条比粗砂摇床密,冲次比粗砂摇床高。给矿粒度零点零二到零点零七毫米,选用细泥摇床。给矿粒度零点零七到零点一毫米,选用细砂摇床。
浮选机的选型要看给矿粒度和处理量。细粒锡石浮选用机械搅拌式浮选机或者充气式浮选机。浮选机容积根据处理量和浮选时间确定。
配套设备包括水力旋流器、脱泥斗、浓缩机、搅拌槽。水力旋流器用于分级脱泥,脱泥斗用于精脱泥,浓缩机用于脱水,搅拌槽用于药剂分散。
尾矿再选的设备配置要比原矿选别更注重脱泥。尾矿中矿泥含量高,脱泥不彻底,重选和浮选都做不好。
分级脱泥段:水力旋流器给矿浓度控制在百分之十五到二十五,给矿压力稳定。脱泥斗给矿浓度控制在百分之十到二十,上升水量根据给矿粒度调整。每班次检测脱泥前后物料的粒度组成。
重选粗选段:螺旋溜槽给矿浓度控制在百分之二十五到三十五,给矿量稳定且均匀。离心机给矿浓度控制在百分之十五到二十五,转鼓转速根据给矿粒度和分选要求调整。每班次检查粗选精矿和粗选尾矿的锡品位。
离心机精选段:给矿浓度控制在百分之十五到二十五,给矿量稳定且均匀。转鼓转速要高,冲洗水量要控制好。每班次检查离心精矿和离心尾矿的锡品位。
浮选段:给矿浓度控制在百分之二十五到三十五,pH控制在八到九。捕收剂用量根据锡含量调整,起泡剂用量根据泡沫状态调整。每班次检测浮选尾矿的锡含量。
中矿处理:中矿返回量要控制,返回量太大会影响主流程。中矿再磨细度要合适,避免锡石过磨。中矿单独再选设备效率要高。
尾矿再选的经济性,核心看四个指标:尾矿锡品位、锡回收率、运行成本、锡价。
尾矿锡品位是前提。锡品位太低,比如低于零点一,再选回收的锡金属量有限,经济上不一定划算。锡品位高,比如高于零点三,再选经济性好。
锡回收率是关键。尾矿再选的回收率通常比原矿选别低,因为尾矿粒度细、泥化严重。尾矿再选回收率通常在百分之四十到六十之间,具体取决于尾矿性质和设备配置。
运行成本包括电耗、药剂、人工、设备维护。尾矿再选的运行成本通常比原矿选别高,因为尾矿粒度细,处理量小,单位处理成本高。但如果尾矿已经堆存在尾矿库,采矿成本省了,破碎磨矿成本也省了,总体成本还是比原矿低。
锡价是决定因素。锡价高,尾矿再选经济性好。锡价低,尾矿再选可能不划算。
投资方面,尾矿再选系统的投资通常在几百万元级别,具体取决于处理量和设备配置。投资回收期要看锡价和运行成本。锡价高、运行成本低,投资回收期短。锡价低、运行成本高,投资回收期长。通常投资回收期在一年到三年之间。
问题一:尾矿再选回收率低。
原因是尾矿粒度细、泥化严重,重选和浮选效率低。或者脱泥不彻底,矿泥干扰分选。解决办法是加强脱泥,调整设备配置,必要时增加细粒锡石回收段。
问题二:精矿品位低。
原因是精选次数不够,或者精选设备操作参数不对。解决办法是增加精选次数,调整精选设备操作参数。
问题三:尾矿再选尾矿锡含量超标。
原因是扫选次数不够,或者扫选设备操作参数不对。解决办法是增加扫选次数,调整扫选设备操作参数。
问题四:浮选药剂消耗大。
原因是矿泥含量高,药剂被矿泥吸附。解决办法是加强脱泥,调整药剂制度,必要时加分散剂。
问题五:中矿返回量太大,流程堵住了。
原因是中矿再磨细度不够,连生体没有充分解离。或者中矿单独再选设备效率低。解决办法是调整再磨细度,或者增加中矿单独再选设备。
问题六:尾矿再选尾矿处理困难。
原因是再选尾矿粒度更细,尾矿库压力大。解决办法是再选尾矿经过浓缩脱水后排放,或者用于充填采空区。
问题七:尾矿库取料困难。
原因是尾矿库表面板结,或者尾矿库积水。解决办法是用挖掘机或者铲车取料,必要时先排水再取料。
尾矿再选工艺适合以下情况。
老尾矿库锡品位较高,当年技术落后,尾矿中锡损失大。
现选厂尾矿锡品位较高,细粒锡石回收率低。
锡价较高,尾矿再选经济性好。
尾矿库容量紧张,再选可以减少尾矿产出量。
环保要求高,尾矿再选可以减少尾矿库环保压力。
如果尾矿锡品位太低,比如低于零点一,再选经济性差。如果尾矿粒度太细,重选和浮选都回收不了,再选难度大。如果锡价太低,尾矿再选可能不划算。
锡矿尾矿再选工艺的核心逻辑是取样化验、粒度分析、重选粗选、离心机或者浮选精选。
尾矿性质的特点是粒度细、泥化严重、锡品位低、矿物组成复杂、锡石单体解离度好。
设备配置要比原矿选别更注重脱泥,脱泥不彻底,重选和浮选都做不好。
经济性取决于尾矿锡品位、锡回收率、运行成本和锡价,不是所有尾矿都值得再选。
尾矿再选的价值在于提高锡总回收率、延长矿山服务年限、减少尾矿库环保压力。
锡石性脆,过磨不可逆,尾矿再选更要注重防过磨,中矿再磨细度要严格控制。
先做取样化验和粒度分析,再算经济账,最后决定上不上。这个顺序不能反。
【关于本文】
数据为行业典型示例,具体以实际矿石试验为准。锡矿尾矿再选工艺的适用性和参数需要根据尾矿性质、锡品位、粒度组成和经济指标进行针对性设计,建议在工艺确定前完成系统的选矿试验和取样化验。