电话/微信19914754015
电话/微信19914754015


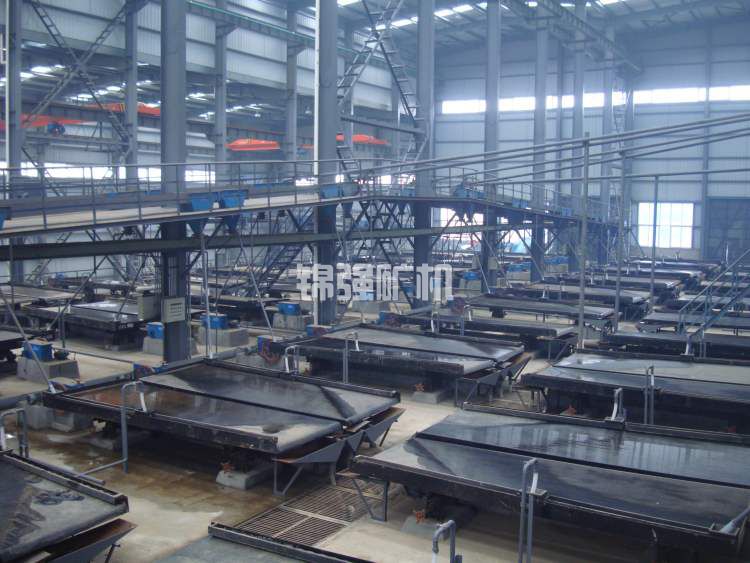
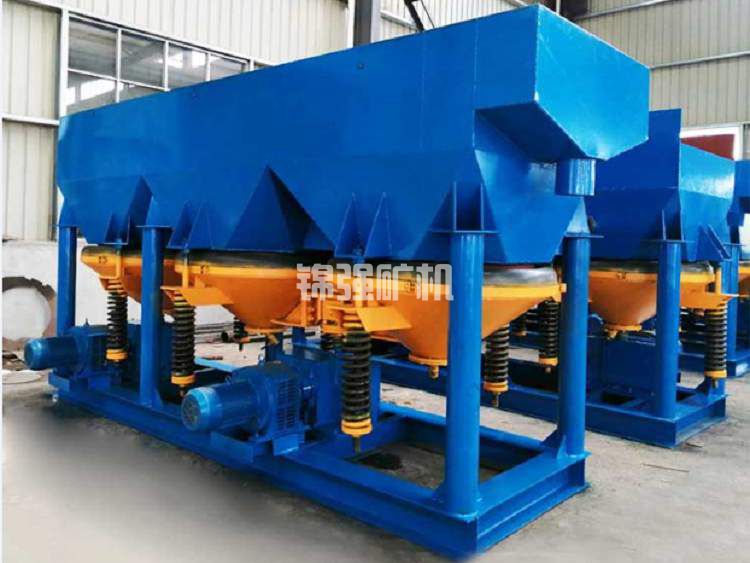
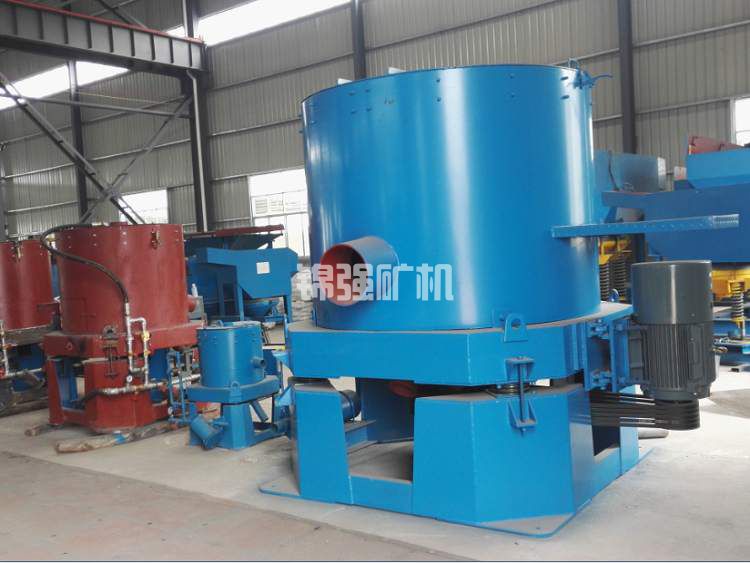
黑钨选冶解决方案的核心在于选矿段的重选主导与冶炼段的碱法分解两条主线的衔接。选矿段以重选为主,跳汰机、螺旋溜槽、摇床、离心选矿机按粒度分工配置,综合钨回收率可以达到85%至92%,精矿品位稳定在65%至72%。冶炼段以苏打压煮法应用最广,钨浸出率达到98%以上,三氧化钨纯度达到99.9%以上。环保处理的重点在选矿段的尾矿回水利用和冶炼段的废渣废液处置。选矿段重选作业药剂消耗为零,回水利用率达到80%以上。冶炼段碱法分解产生的废渣可用于建材原料,废液经中和处理后达标排放。
黑钨矿主要赋存于石英脉型矿床中,矿物组成相对简单。钨矿物以黑钨矿为主,伴生有少量白钨矿、锡石、辉钼矿等。脉石矿物以石英为主,其次为长石、云母、方解石。黑钨矿密度7.1至7.5克每立方厘米,石英密度2.65克每立方厘米,两者密度差达到4.5至4.9克每立方厘米,重选分选条件优越。
黑钨矿的嵌布粒度差异大,粗粒级可达数毫米,细粒级可至数十微米。石英脉型黑钨矿中钨矿物嵌布粒度较粗,粗粒级占比高。这一特征为粗粒重选早回收提供了条件。
黑钨矿的性脆特征需要在选矿方案设计中重点关注。钨矿物在破碎磨矿过程中容易过粉碎,负0.074毫米粒级中的钨矿物重选回收效率急剧下降。方案设计需要采用阶段磨矿阶段选别策略,让已解离的粗粒钨矿物尽早进入分选作业,避免在磨机中反复过磨。
黑钨矿具有弱磁性,可以通过强磁选机与部分非磁性脉石矿物分离。这一特性为磁选除杂和细粒级回收提供了技术手段。
选矿段采用重选为主、磁选为辅的流程,整线方案包括三段一闭路破碎、预抛废、一段磨矿与跳汰粗选、二段磨矿与摇床精选、细泥重选、磁选除杂、精矿脱水七个环节。
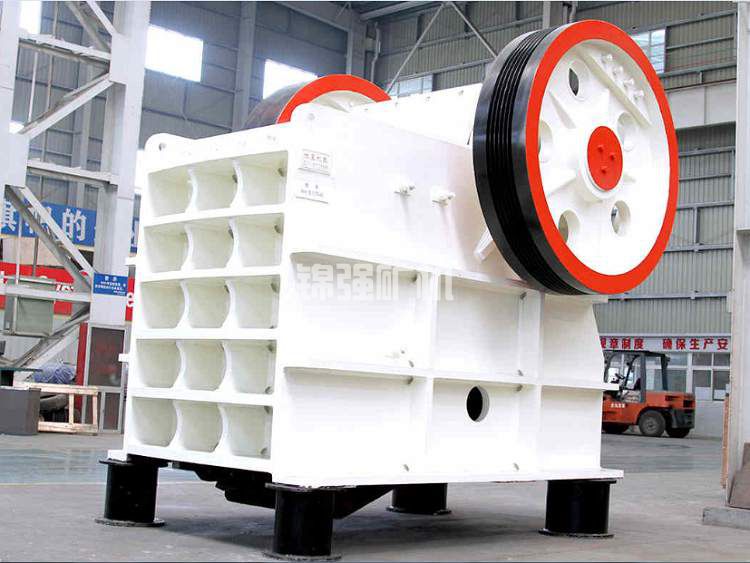
破碎筛分采用三段一闭路流程。原矿经颚式破碎机粗碎至200毫米以下,圆锥破碎机中碎至30至50毫米,细碎圆锥破碎机配合圆振动筛构成闭路,最终破碎产品粒度控制在12至15毫米。高压辊磨机的引入将破碎产品粒度降至3毫米以下,碎磨系统能耗下降约30%。
预抛废作业在破碎段之后设置,采用重介质分选或X射线分选技术排出废石,预抛废率20%至40%。预抛废降低入磨矿石量,提高入选品位,选矿成本下降20%至35%。
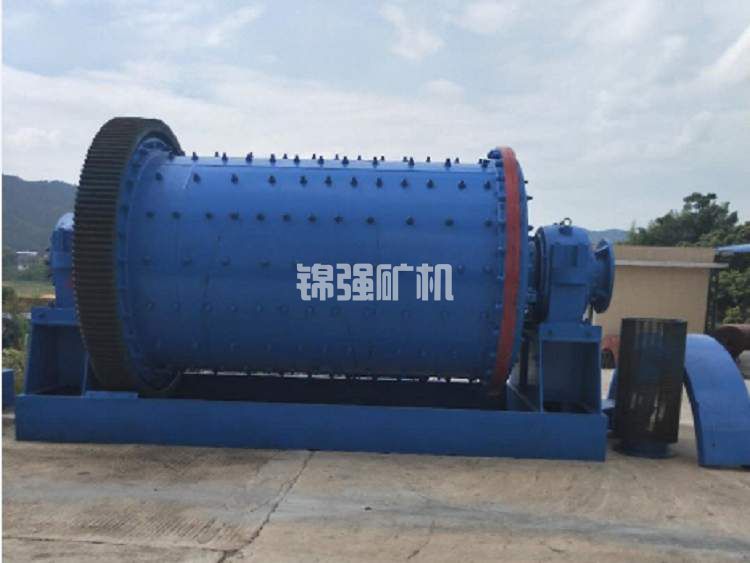
一段磨矿采用格子型球磨机与水力旋流器构成闭路,磨矿细度控制在0.5至1.0毫米。一段磨矿产品直接进入跳汰机粗选,跳汰精矿品位8%至20%,作业回收率80%至90%。跳汰尾矿经螺旋溜槽扫选,螺旋溜槽精矿与跳汰精矿合并进入摇床精选。
二段磨矿采用溢流型球磨机与水力旋流器构成闭路,磨矿细度控制在0.074至0.15毫米。摇床处理0.02至0.5毫米粒级物料,摇床精矿品位10%至25%,作业回收率60%至75%。摇床给料前设置水力旋流器组进行分级,将给料分为0.074至0.15毫米、0.15至0.3毫米、0.3至0.5毫米三个粒级,分别进入不同的摇床。
细泥重选采用离心选矿机处理负0.074毫米粒级物料,对负0.074毫米粒级钨矿物的回收率可以达到60%至75%。细泥先经浓缩机浓缩,底流浓度控制在15%至25%,再进入离心选矿机粗选。离心选矿机精矿进入摇床精选,尾矿进入磁选扫选作业。
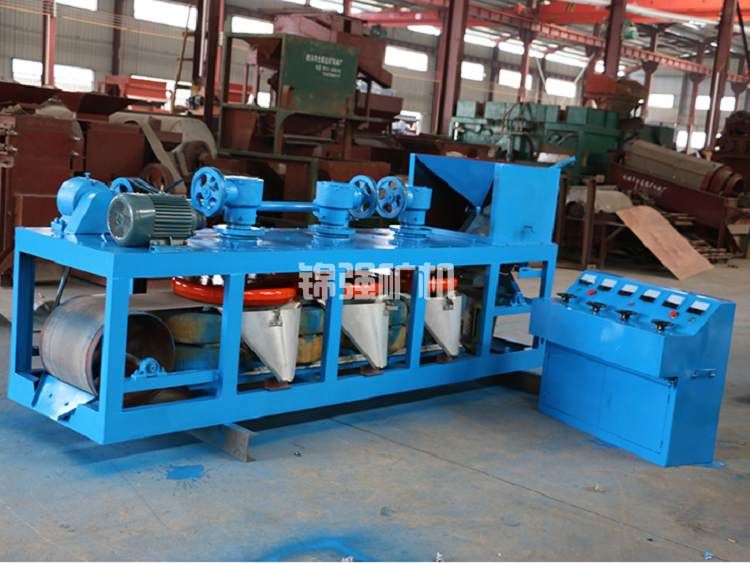
磁选除杂在重选精矿进入最终精选前设置。黑钨矿具有弱磁性,强磁选机可以将黑钨矿与部分非磁性脉石矿物分离。对于含锡较高的钨精矿,电选利用钨矿物与锡石的导电性差异进行分离。
精矿脱水采用高效浓缩机与陶瓷过滤机组合。浓缩机将精矿矿浆浓度提升至60%至70%,陶瓷过滤机将精矿水分降至10%以下。
黑钨精矿的冶炼以碱法分解为主,苏打压煮法应用最广。苏打压煮法将钨精矿与碳酸钠混合,在高压反应釜中加热至180至230摄氏度,钨矿物与碳酸钠反应生成可溶性的钨酸钠。反应时间2至4小时,钨浸出率达到98%以上。
氢氧化钠浸出法将钨精矿与氢氧化钠溶液在高压反应釜中加热至150至200摄氏度,钨矿物与氢氧化钠反应生成钨酸钠。氢氧化钠浸出法的反应温度低于苏打压煮法,能耗较低,但试剂成本较高。
碱法分解的后续工序包括浸出液净化、钨酸钠结晶、钨酸沉淀和钨粉制备。浸出液中的硅、磷、砷等杂质通过加镁盐或铝盐沉淀去除。净化后的钨酸钠溶液经蒸发结晶获得钨酸钠晶体,再经酸分解获得钨酸,钨酸煅烧获得三氧化钨,三氧化钨氢还原获得钨粉。
酸法分解适用于白钨精矿,尤其是高钙白钨精矿。酸法分解采用盐酸或硝酸分解钨精矿,钨矿物与酸反应生成钨酸沉淀,钙、铁等杂质进入溶液。酸法分解的优点是工艺流程短、钨浸出率高,缺点是酸消耗量大,对设备腐蚀严重。
选矿段的环保处理重点是尾矿回水利用和粉尘控制。重选作业药剂消耗为零,选矿废水主要来源于洗矿和精矿浓缩。洗矿废水、精矿浓缩溢流水、尾矿浓缩溢流水经过处理后循环利用,回水利用率达到80%以上。尾矿经浓缩机浓缩后送入尾矿库,澄清水循环利用。
破碎筛分环节的粉尘控制采用湿式除尘和袋式除尘组合。颚式破碎机和圆锥破碎机的给料端设置喷雾洒水装置,振动筛设置密闭罩和袋式除尘器。粉尘排放浓度控制在每立方米20毫克以下。
冶炼段的环保处理重点是废渣处置和废液处理。苏打压煮法产生的废渣主要成分为碳酸钙和硅酸盐,可用于水泥原料或建材骨料。废渣需要经过浸出毒性检测,确认重金属含量达标后方可综合利用。
碱法分解产生的废液含有游离碱和少量重金属离子。废液经中和处理后达标排放。中和处理采用硫酸或盐酸调节pH至6至9,重金属离子通过加硫化钠或氢氧化钠沉淀去除。沉淀渣送危废处置中心处理。
酸法分解产生的废酸需要经过处理后循环利用或达标排放。废酸处理采用中和沉淀法,石灰乳中和废酸,调节pH至6至9,重金属离子沉淀去除。中和渣送危废处置中心处理。
| 参数名称 | 典型值范围 | 所属阶段 |
|---|---|---|
| 原矿三氧化钨品位 | 0.2%至0.5% | 选矿 |
| 预抛废率 | 20%至40% | 选矿 |
| 一段磨矿细度 | 0.5至1.0毫米 | 选矿 |
| 二段磨矿细度 | 0.074至0.15毫米 | 选矿 |
| 跳汰精矿品位 | 8%至20% | 选矿 |
| 摇床精矿品位 | 10%至25% | 选矿 |
| 综合钨回收率 | 85%至92% | 选矿 |
| 最终精矿品位 | 65%至72% | 选矿 |
| 精矿水分 | 10%以下 | 选矿 |
| 苏打压煮温度 | 180至230摄氏度 | 冶炼 |
| 氢氧化钠浸出温度 | 150至200摄氏度 | 冶炼 |
| 酸法分解温度 | 80至100摄氏度 | 冶炼 |
| 钨浸出率 | 98%以上 | 冶炼 |
| 三氧化钨纯度 | 99.9%以上 | 冶炼 |
| 阶段 | 作业环节 | 设备名称 | 主要作用 |
|---|---|---|---|
| 选矿 | 粗碎 | 颚式破碎机 | 破碎至200毫米以下 |
| 选矿 | 中细碎 | 圆锥破碎机 | 破碎至12至15毫米 |
| 选矿 | 预抛废 | 重介质分选机 | 排出废石 |
| 选矿 | 一段磨矿 | 格子型球磨机 | 磨至0.5至1.0毫米 |
| 选矿 | 粗粒重选 | 跳汰机 | 回收0.5至2毫米粒级 |
| 选矿 | 中粒重选 | 螺旋溜槽 | 回收0.1至0.5毫米粒级 |
| 选矿 | 细粒重选 | 摇床 | 回收0.02至0.5毫米粒级 |
| 选矿 | 二段磨矿 | 溢流型球磨机 | 磨至0.074至0.15毫米 |
| 选矿 | 细泥重选 | 离心选矿机 | 回收负0.074毫米粒级 |
| 选矿 | 磁选除杂 | 强磁选机 | 去除磁性杂质 |
| 选矿 | 精矿脱水 | 高效浓缩机和陶瓷过滤机 | 精矿浓缩过滤 |
| 冶炼 | 碱法分解 | 高压反应釜 | 钨精矿分解 |
| 冶炼 | 浸出液净化 | 净化槽 | 去除杂质 |
| 冶炼 | 结晶 | 蒸发结晶器 | 钨酸钠结晶 |
| 冶炼 | 酸分解 | 反应槽 | 钨酸沉淀 |
| 冶炼 | 煅烧 | 煅烧炉 | 三氧化钨制备 |
| 冶炼 | 氢还原 | 还原炉 | 钨粉制备 |
| 环保 | 废水处理 | 中和沉淀池 | 废液中和处理 |
| 环保 | 粉尘控制 | 袋式除尘器 | 粉尘收集 |
| 环保 | 尾矿处理 | 尾矿浓缩机 | 尾矿浓缩回水 |
江西某石英脉型黑钨矿,原矿三氧化钨品位约0.42%,钨矿物嵌布粒度0.1至3毫米。选矿采用重选流程,原矿经三段一闭路破碎后,一段磨矿至0.8毫米,跳汰机粗选获得粗粒黑钨精矿,螺旋溜槽扫选。二段磨矿至0.1毫米,摇床精选获得黑钨精矿。重选精矿经磁选去除磁性杂质后获得最终黑钨精矿,三氧化钨品位70%,综合钨回收率88%。
该矿黑钨精矿采用苏打压煮法冶炼。精矿与碳酸钠按一定比例混合,在高压反应釜中加热至200摄氏度,反应时间3小时,钨浸出率达到98.5%。浸出液经净化、结晶、酸分解、煅烧和氢还原后获得钨粉,三氧化钨纯度达到99.95%。
环保处理方面,选矿废水回水利用率达到85%,尾矿库澄清水循环利用。破碎筛分环节设置袋式除尘器,粉尘排放浓度控制在每立方米15毫克以下。冶炼废渣用于水泥原料,废液经中和处理后达标排放。
黑钨选矿中如何控制过粉碎
过粉碎控制需要从破碎和磨矿两个环节入手。破碎段采用多碎少磨策略,高压辊磨机将产品粒度降至3毫米以下,减轻磨矿负荷。磨矿段采用阶段磨矿阶段选别策略,粗粒级钨矿物在一段磨矿后即通过重选回收,避免进入二段磨矿。磨矿介质尺寸需与给料粒度匹配,给料变细后及时调整补加球尺寸。
黑钨精矿冶炼中碱法分解和酸法分解如何选择
碱法分解适用于黑钨精矿和低品位白钨精矿,对矿石中的钙含量有一定容忍度,但试剂消耗较高。酸法分解适用于高品位白钨精矿,工艺流程短,但酸消耗量大,对设备腐蚀严重,废酸处理成本高。黑钨精矿优先采用苏打压煮法,白钨精矿优先采用酸法分解。
黑钨选冶过程中如何实现环保处理
选矿段的环保处理重点是尾矿回水利用和粉尘控制。重选作业药剂消耗为零,选矿废水经处理后循环利用,回水利用率达到80%以上。破碎筛分环节设置喷雾洒水和袋式除尘器,粉尘排放浓度控制在每立方米20毫克以下。冶炼段的环保处理重点是废渣处置和废液处理。碱法分解产生的废渣可用于建材原料,废液经中和处理后达标排放。酸法分解产生的废酸经中和沉淀法处理后循环利用或达标排放。
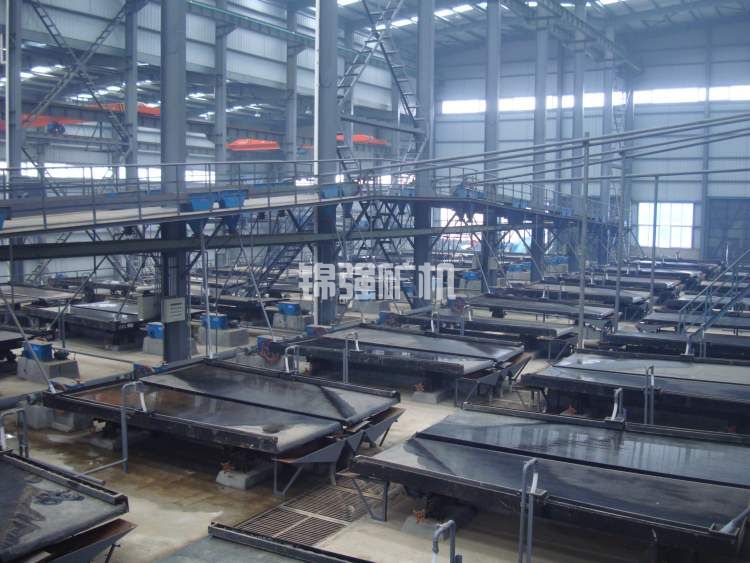
黑钨选冶解决方案的核心在于选矿段的重选主导与冶炼段的碱法分解两条主线的衔接。选矿段以重选为主,跳汰机、螺旋溜槽、摇床、离心选矿机按粒度分工配置,综合钨回收率可以达到85%至92%,精矿品位稳定在65%至72%。冶炼段以苏打压煮法应用最广,钨浸出率达到98%以上,三氧化钨纯度达到99.9%以上。
环保处理的重点在选矿段的尾矿回水利用和冶炼段的废渣废液处置。选矿段重选作业药剂消耗为零,回水利用率达到80%以上。冶炼段碱法分解产生的废渣可用于建材原料,废液经中和处理后达标排放。
对于正在规划黑钨选冶项目的企业,建议在选矿流程设计前完成详细的选矿试验,在冶炼工艺选择前完成精矿成分分析。将您的矿石数据发给我们,获取定制方案,可以针对具体矿石的嵌布特性和精矿成分优化选矿流程和冶炼工艺。